український
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Лінія виробництва бутильованої води: 10 факторів перед інвестиціями
Лінії з виробництва бутильованої водице не просто поєднання обладнання для обробки води, наповнення та пакування. Довгострокова продуктивність заводу з виробництва бутильованої води залежить від того, чи правильно кожна секція узгоджена з джерелом води, виробничою метою, дизайном пляшки, робочим середовищем і вимогами відповідності.
Багато виробничих проблем спричинені не окремими машинами, а рішеннями, прийнятими перед установкою, наприклад, вибором невідповідних процесів обробки, завищеною потужністю або недоглядом вимог щодо обслуговування.
Перш ніж інвестувати в завод з виробництва бутильованої води, слід оцінити наступні фактори, щоб побудувати виробничу систему зі стабільною якістю, керованими експлуатаційними витратами та гнучкістю майбутнього розширення.
1. Почніть з аналізу сирої води, а не з вибору обладнання
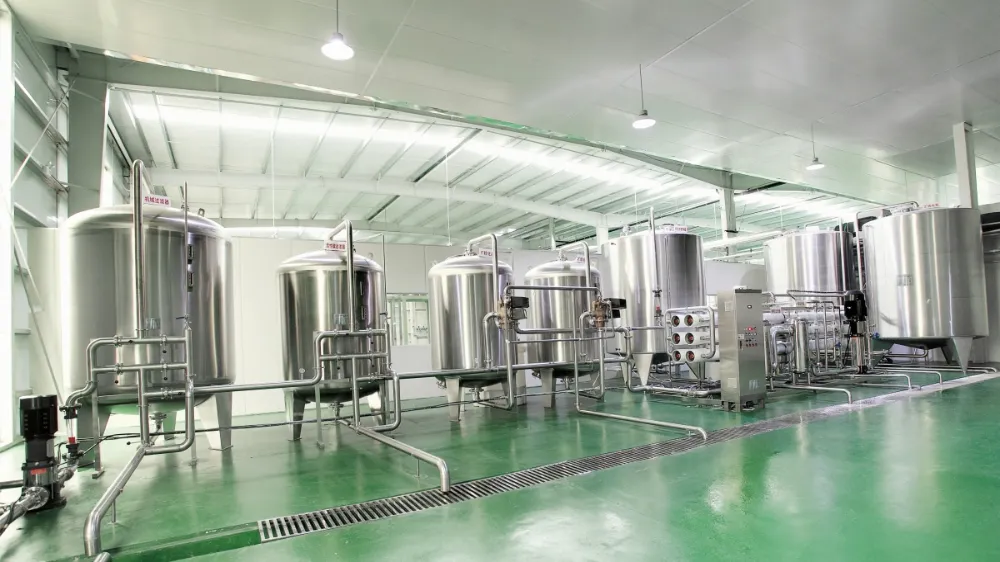
Система очищення є основою проекту бутильованої води. Різні джерела води потребують різних процесів очищення, і стандартна конфігурація не може замінити справжній лабораторний аналіз.
Підземна вода може містити більш високий рівень заліза, марганцю, твердості або розчинених мінералів, тоді як міська вода часто потребує додаткового видалення хлору та органічного контролю.
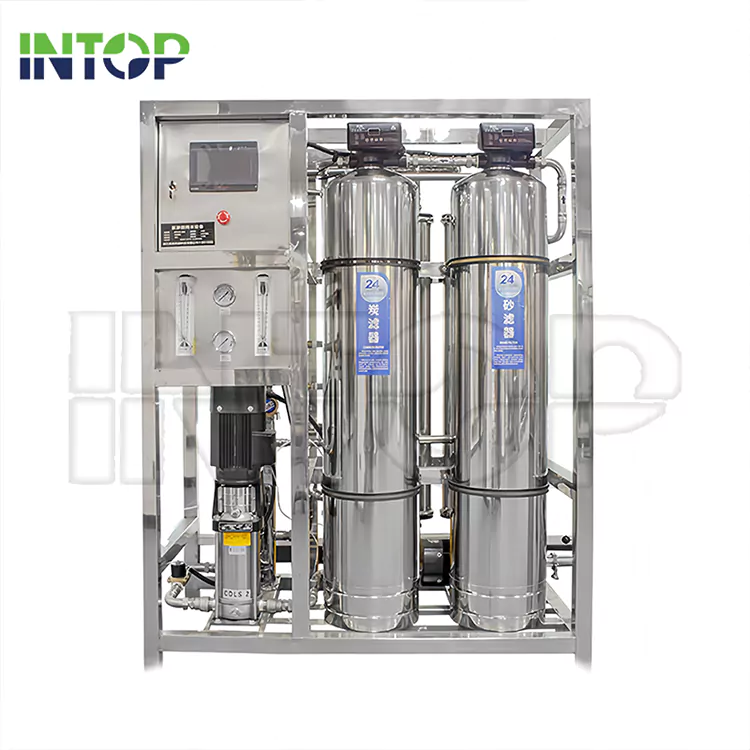
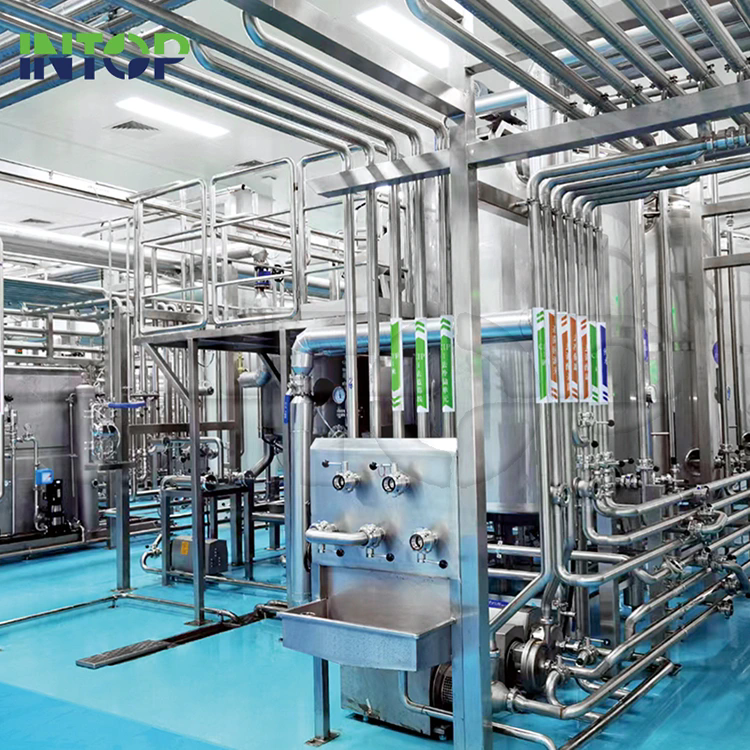
Типовий процес очищення води може включати піщану фільтрацію для видалення зважених твердих частинок, фільтрацію активованим вугіллям для зменшення вмісту хлору та органічних речовин, пом’якшення води або дозування антискалянту для контролю жорсткості, зворотний осмос (RO) для зменшення розчинених твердих частинок та УФ-стерилізацію або обробку озоном для остаточної дезінфекції.
Перш ніж вибрати очисне обладнання, сиру воду слід оцінити за такими параметрами, як рівень TDS, провідність, жорсткість, значення pH, вміст заліза та марганцю та мікробіологічні показники.
Відповідно до цих результатів слід розрахувати вибір RO мембрани, швидкість відновлення та схему попередньої обробки. Невідповідна схема очищення може збільшити споживання хімікатів, скоротити термін служби мембрани та створити нестабільну якість води під час експлуатації.
2. Виберіть виробничу потужність на основі фактичного попиту
Виробнича потужність має відповідати ринковому попиту, а не просто вибирати найбільшу доступну модель.
Велика лінія з виробництва бутильованої води може збільшити початкові інвестиції, водночас створюючи непотрібне споживання енергії, потреби в обслуговуванні та амортизацію обладнання. З іншого боку, недостатня потужність може обмежити майбутнє зростання та вимагати раннього оновлення обладнання.
Типові діапазони ємності включають:
|
Діапазон ємності |
Загальна програма |
|
2000–6000 пляшок на годину |
Малі регіональні заводи бутильованої води |
|
8 000–18 000 пляшок на годину |
Середнє товарне виробництво |
|
24 000+ пляшок на годину |
Масштабні операції з виробництва напоїв |
При плануванні потужностей слід враховувати очікувану щоденну продуктивність, робочі години, коливання розміру пляшок, сезонні зміни попиту та можливе майбутнє розширення.
Гнучка схема виробництва часто є ціннішою, ніж вибір найвищої продуктивності на початковому етапі інвестування.
3. Оцініть варіанти виробництва пляшок: преформи або видувне формування
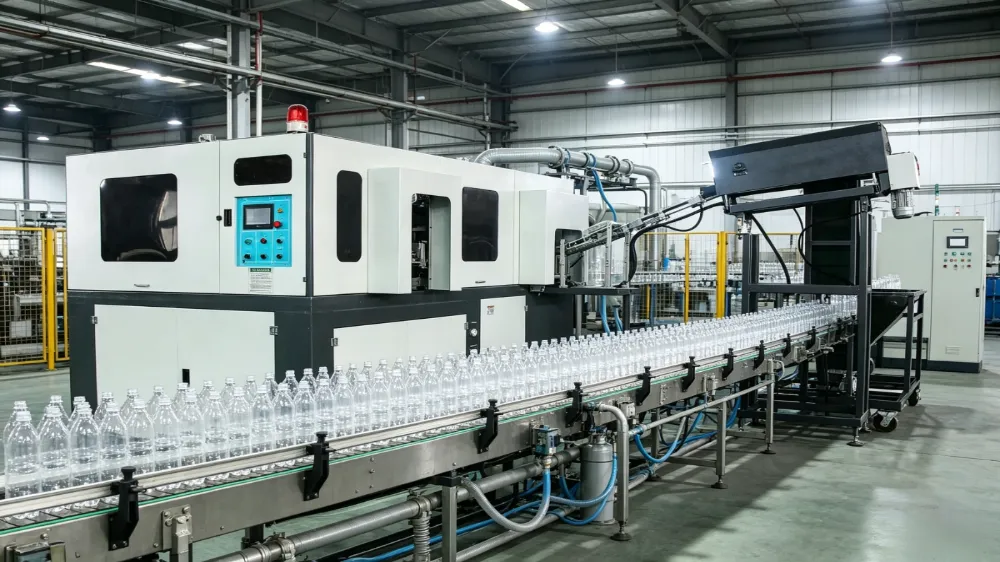
Постачання ПЕТ-пляшки – ще одне важливе рішення при плануванні проекту. Пляшки можна придбати у зовнішніх постачальників або виготовити на заводі за допомогою системи видування пляшок.
Придбання готових пляшок зазвичай вимагає менших початкових інвестицій і підходить для проектів з обмеженим обсягом виробництва або обмеженою площею заводу. Однак слід також враховувати витрати на транспортування, вимоги до зберігання та залежність від зовнішніх постачальників.
Виробництво пляшок із преформ ПЕТ вимагає додаткових інвестицій у видувні машини, форми, компресори та системи обслуговування. Такий підхід може забезпечити кращий контроль над постачанням пляшок і зменшити навантаження на логістику упаковки, коли обсяг виробництва великий, а попит стабільний.
Вибір між зовнішнім постачанням пляшок і власним роздуванням має ґрунтуватися на масштабах виробництва, специфікаціях пляшок, аналізі операційних витрат і довгострокових планах розширення.
4. Гігієна наповнення залежить від конструкції обладнання
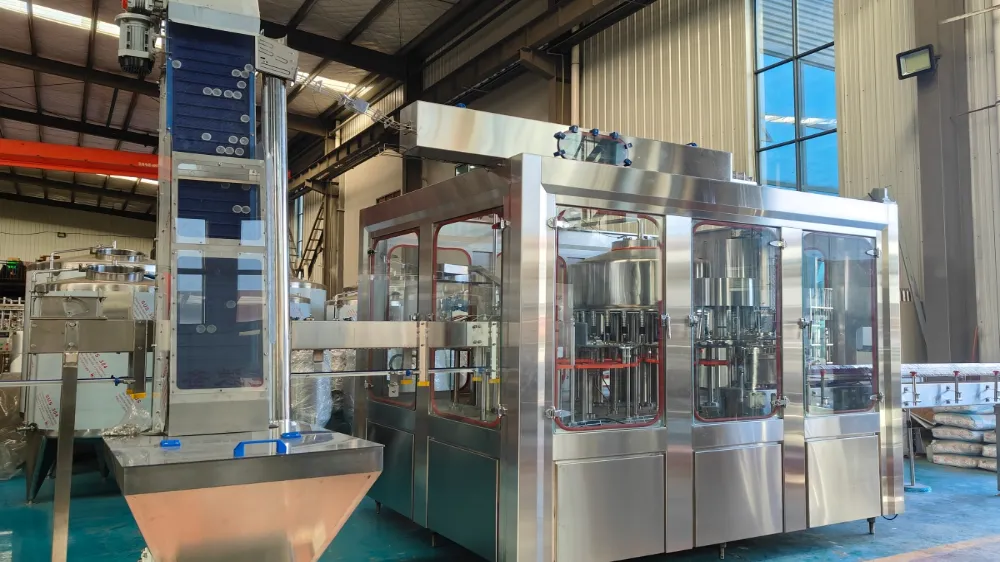
Оскільки бутильована вода має низьку кислотність і зазвичай не містить консервантів, контроль забруднення під час наповнення є критичним.
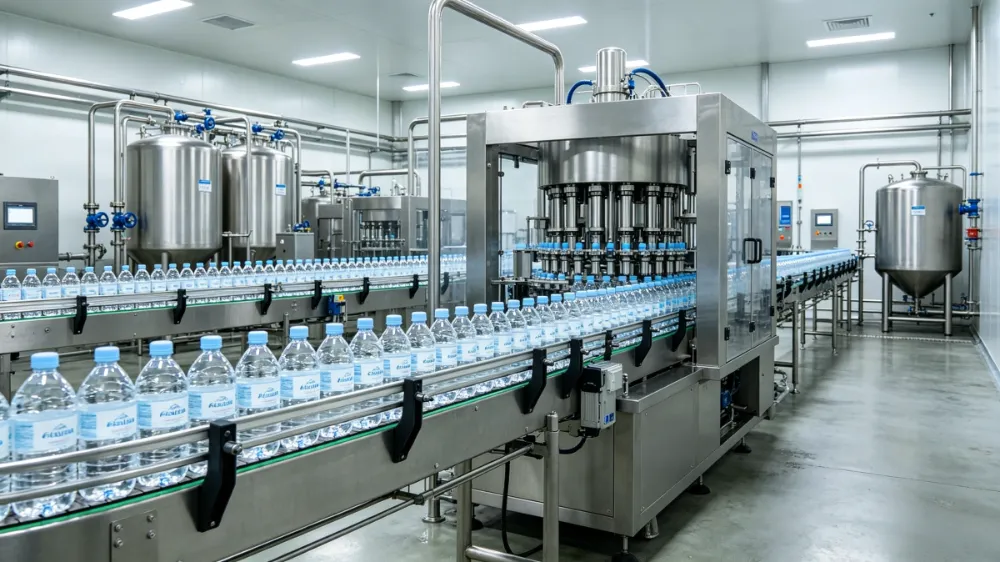
Сучасні системи наповнення зазвичай використовують моноблок промивання-наповнення-укупорки, щоб зменшити точки переміщення пляшок і покращити контроль гігієни. Однак загальний дизайн наповнення слід оцінювати за межами швидкості машини.
Поводження з шийкою пляшки є важливим, оскільки контакт із внутрішньою поверхнею пляшки може збільшити ризик забруднення перед наповненням. Системи обробки ковпачків також повинні забезпечувати контрольоване зберігання, годування та процедури стерилізації для підтримки гігієнічних умов.
Середовище заповнення є ще одним ключовим фактором. Системи фільтрованого повітря та контрольовані виробничі зони допомагають підтримувати стабільні умови під час роботи.
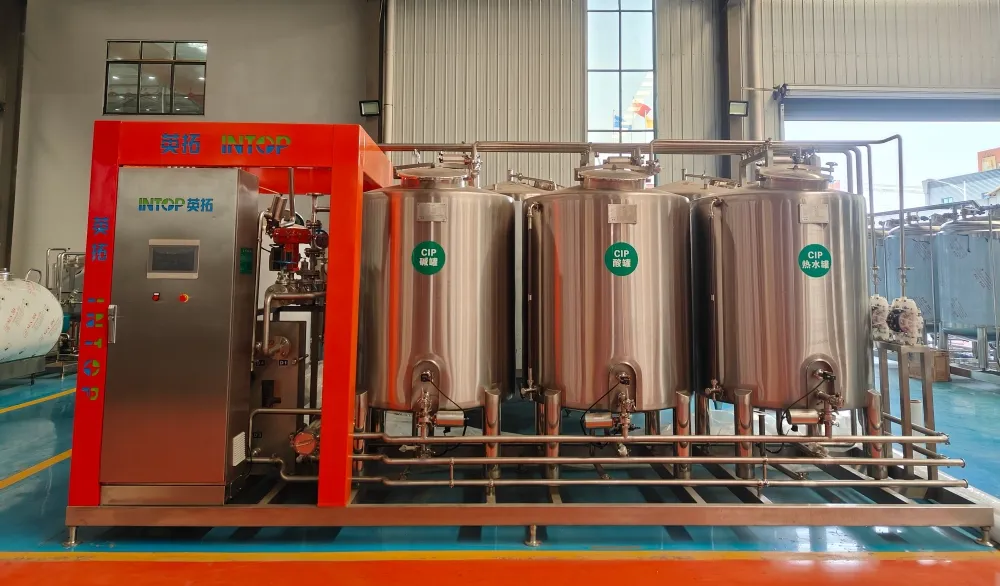
Секція наповнення також повинна підтримувати процедури CIP (Clean-In-Place). Ефективні цикли очищення скорочують час простою та спрощують планове обслуговування.
5. Перевірте вибір матеріалу для компонентів, що контактують з водою
Вибір матеріалу безпосередньо впливає на гігієнічні характеристики, довговічність і вимоги до обслуговування.
Для компонентів, які контактують з водою, оцінка повинна бути зосереджена на марці нержавіючої сталі, якості поверхні, стійкості до корозії, якості зварювання та доступності очищення.
Харчова нержавіюча сталь, така як 304 або 316, зазвичай розглядається відповідно до характеристик води та вимог процесу. Правильно підібрана структура матеріалу допомагає зменшити ризики корозії та підтримує довгострокові санітарні характеристики.
Специфікації матеріалів повинні бути чітко визначені перед виготовленням, щоб уникнути майбутніх проблем з обслуговуванням, спричинених невідповідними компонентами.
6. Рівень автоматизації визначає витрати на оплату праці та розширення
Після наповнення процеси пакування часто визначають трудові потреби та загальну ефективність виробництва.
Наступна секція може включати системи маркування, обгортання плівкою, упаковки в коробку та палетування. Відповідний рівень автоматизації залежить від швидкості виробництва, наявності робочої сили та очікуваного зростання в майбутньому.
Для менших обсягів виробництва напівавтоматичне пакування може забезпечити достатню ефективність, зберігаючи при цьому менші інвестиції. Для високошвидкісних ліній надмірна ручна обробка може призвести до трудової залежності, затримок у виробництві та нестабільної якості пакування.
Поетапний підхід до автоматизації дозволяє підприємствам поступово підвищувати ефективність у міру збільшення обсягу виробництва замість того, щоб інвестувати в непотрібну автоматизацію на початку.
7. Оцініть експлуатаційні витрати, а не лише ціну обладнання
Початкова вартість обладнання становить лише частину загальної суми інвестицій. Довгострокові експлуатаційні витрати часто мають більший вплив на економіку проекту.
Споживання енергії слід оцінювати за такими факторами, як вимоги до потужності насоса RO, ефективність повітряного компресора, потреба в опаленні та використання енергії в режимі очікування.
Слід також враховувати витрати на заміну витратних матеріалів, включаючи RO мембрани, фільтруючі матеріали, УФ-лампи та компоненти озонової системи.
Ефективність відновлення води є ще одним важливим фактором, особливо в регіонах з обмеженими водними ресурсами. Вищий коефіцієнт відновлення може зменшити витрати води та покращити довгострокову експлуатаційну економіку.
Таким чином, загальна вартість володіння визначається щоденною експлуатацією, частотою технічного обслуговування та споживанням ресурсів, а не лише початковою ціною обладнання.
8. Уникайте поширених помилок у плануванні перед встановленням
Кілька проблем у проектах бутильованої води спричинені рішеннями, прийнятими до початку виробництва обладнання.
Однією з поширених помилок є вибір очисного обладнання без повного тестування води. Стандартний пакет обробки може не працювати ефективно, якщо фактичні характеристики сирої води відрізняються від очікуваних умов.
Інша проблема – вибір виробничих потужностей без урахування ринкового попиту. Надлишок потужностей збільшує інвестиційний тиск, тоді як недостатні потужності можуть обмежити майбутній розвиток.
План заводу також слід розглянути заздалегідь. Обмежений простір для зберігання, доступу до обслуговування, комунальних послуг або майбутнього розширення може вплинути на ефективність виробництва після встановлення.
Документація відповідності – це ще одна сфера, яку не слід відкладати. Підготовка технічної документації лише після монтажу може створити додаткові вимоги до модифікації та затримки введення в експлуатацію.
9. Заздалегідь подумайте про відповідність і документацію
Для бутильованої води, що постачається на роздрібні ринки, в готелі або на експорт, вимоги відповідності повинні бути включені під час планування проекту.
Документація зазвичай охоплює сертифікати матеріалів, що контактують з харчовими продуктами, креслення обладнання, записи про зварювання, записи про встановлення, посібники з експлуатації та документи перевірки якості.
Повна система документування забезпечує плавне введення в експлуатацію, полегшує технічне обслуговування та кращу підготовку до майбутніх аудитів.
10. Підготуйте ключову інформацію перед вибором обладнання
Перш ніж оцінювати лінію виробництва бутильованої води, слід підготувати кілька технічних деталей, включаючи звіт про аналіз сирої води, специфікації пляшок і кришок, необхідну виробничу потужність, креслення плану заводу та вимоги цільового ринку.
Надання цієї інформації на ранній стадії проектування дозволяє інженерам точніше визначити відповідний процес очищення, конфігурацію заповнення, рівень автоматизації та вимоги до встановлення.
Поширені запитання про пляшкуЛінії виробництва води
Що є найважливішим фактором при виборі лінії виробництва бутильованої води?
Найважливішим фактором є відповідність конструкції обладнання фактичній якості води, вимогам виробництва та умовам експлуатації.
Чи потрібен зворотний осмос для всіх заводів з виробництва бутильованої води?
Ні. Вимоги до RO залежать від характеристик сирої води та бажаного стандарту води. Деякі проекти можуть вимагати повної обробки RO, тоді як інші можуть використовувати простіші процеси фільтрації.
Чи повинен завод виробляти ПЕТ-пляшки всередині себе?
Це залежить від обсягу виробництва, попиту на пляшку, інвестиційного бюджету та доступної площі. Операції з великими обсягами часто виграють від внутрішнього видування пляшок.
Яка нержавіюча сталь використовується в обладнанні для бутильованої води?
Компоненти, що контактують з водою, зазвичай оцінюються згідно з маркою нержавіючої сталі, стійкістю до корозії та гігієнічними вимогами. Нержавіюча сталь 304 і 316 широко розглядається для харчових продуктів і напоїв.
Як CIP покращує виробництво бутильованої води?
CIP дозволяє виконувати процедури очищення без значного розбирання обладнання, скорочуючи час простою та допомагаючи підтримувати стабільні гігієнічні умови.
Скільки заводської площі потрібно для лінії виробництва бутильованої води?
Потреби в просторі залежать від виробничої потужності, розміру пляшки, конструкції системи обробки, потреб у зберіганні та рівня автоматизації пакування.
Що впливає на експлуатаційні витрати заводу з виробництва бутильованої води?
Споживання енергії, заміна мембрани, витратні матеріали, вимоги до робочої сили, частота технічного обслуговування та ефективність відновлення води впливають на довгострокові експлуатаційні витрати.
Яку інформацію необхідно підготувати перед тим, як подавати запит на розробку проекту?
Для точного планування зазвичай потрібні звіт про аналіз води, специфікації пляшок, цільове виробництво, схема заводу та вимоги ринку.
Висновок
Успішний проект бутильованої води залежить від рішень, прийнятих до встановлення обладнання. Аналіз якості води, планування потужності, гігієна наповнення, вибір матеріалів, стратегія автоматизації та оцінка експлуатаційних витрат – усе це впливає на довгострокову продуктивність.
Тому вибір лінії виробництва бутильованої води має базуватися на інженерних вимогах і майбутніх умовах експлуатації, а не лише на ціні обладнання.
INTOP Machinery зосереджується на системах виробництва бутильованої води під ключ, надаючи інженерну підтримку від проектування водопідготовки до інтеграції наповнення та упаковки для глобальних проектів.
Схожі новини
- Що робить лінію з виробництва полуничного соку ефективною, безпечною та готовою до комерційних масштабів?
- Як побудувати лінію з виробництва соку, яка оброблятиме кілька видів фруктів
- Що потрібно, щоб масштабувати лінію виробництва енергетичних напоїв для глобального попиту
- Як працює система очищення води на лінії виробництва напоїв?
- Як вибрати систему CIP для ліній виробництва різноманітних напоїв
- Як працює лінія з виробництва напоїв рослинного походження?
Залиште мені повідомлення